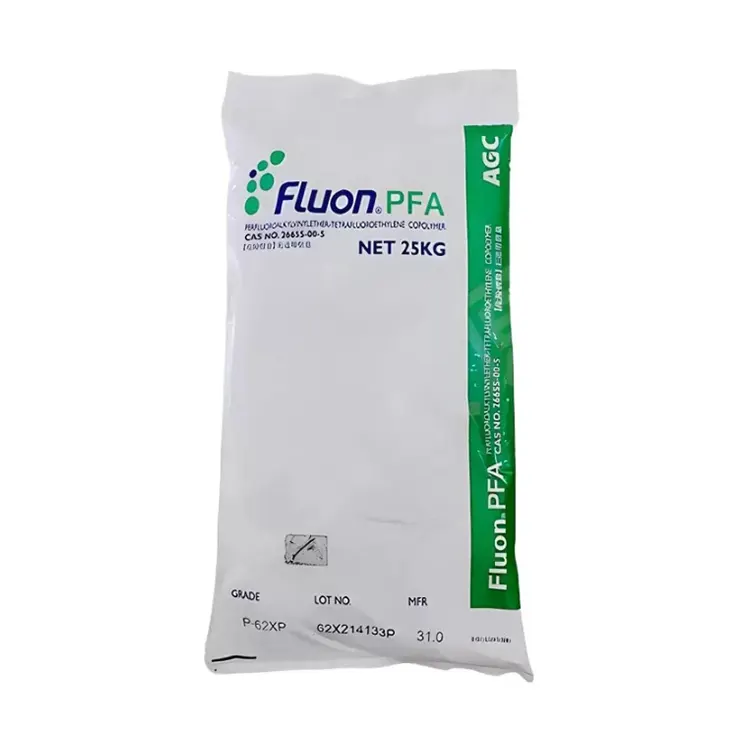
Ao adquirir PFA de alto MFR para componentes moldados em miniatura, a Zhongwang ajuda os compradores industriais a comparar as características do fluxo de fusão com a geometria real do molde e os requisitos de processamento. O material é um fluoropolímero perfluoroalcóxi processável por fusão com um peso molecular relativamente baixo em comparação com graus de MFR médio e baixo.
Uma taxa de fluxo de fusão mais alta torna mais fácil para a resina fundida percorrer caminhos de fluxo estreitos e preencher seções finas antes da solidificação. Esta característica é particularmente útil para componentes de precisão contendo pequenas cavidades, canais estreitos ou geometrias internas complicadas.
Maior fluidez, entretanto, envolve uma compensação de material. Comparado com graus de MFR mais baixos, o PFA de alto fluxo geralmente reduz a resistência do fundido e pode oferecer menos resistência à fluência de longo prazo ou à fissuração por tensão ambiental.
Consequentemente, este material é mais adequado para produtos que requerem enchimento controlado e seções relativamente finas do que para componentes de paredes espessas expostos a uma pressão sustentada substancial.
Na moldagem por microinjeção, a resina deve passar através de portas, canais e seções finas antes que a temperatura de fusão diminua. Fluxo insuficiente pode causar disparos curtos, cantos incompletos ou preenchimento inconsistente entre cavidades.
O PFA de alto fluxo pode ajudar a enfrentar esses desafios, reduzindo a resistência ao movimento de fusão. O resultado real depende do projeto do molde, das dimensões da comporta, da temperatura de fusão, da pressão de injeção e da velocidade de enchimento.
O isolamento dos fios e os microtubos exigem uma distribuição consistente do material em torno de seções transversais estreitas. O comportamento do fluxo da resina influencia a pressão de extrusão, a uniformidade do revestimento e a consistência dimensional.
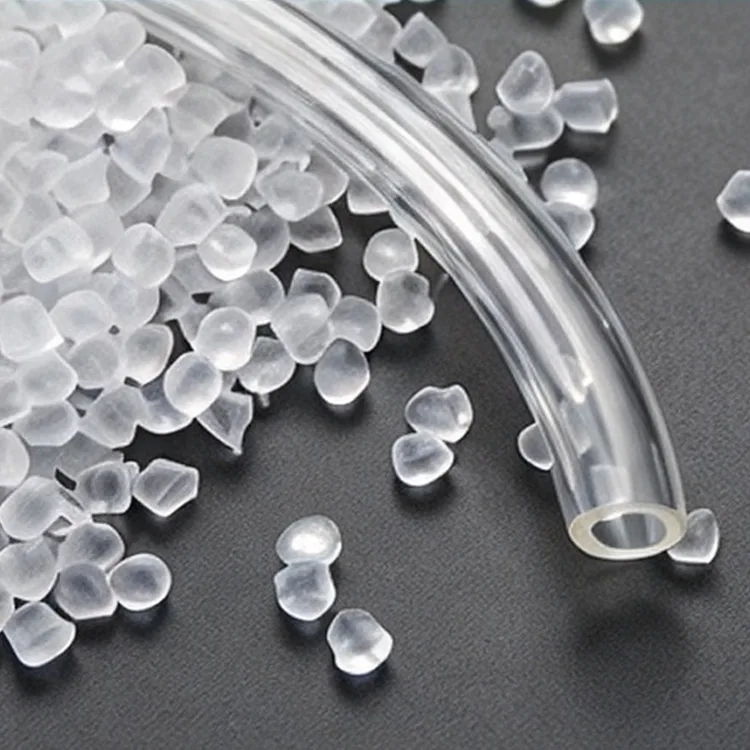
Classes adequadas de alto fluxo podem ser avaliadas para isolamento de calibre fino, tubos de pequeno diâmetro e outras aplicações de extrusão contínua onde a manutenção de uma fina camada de polímero é importante.
Em comparação com o PFA de maior viscosidade, uma formulação de alto fluxo pode permitir um enchimento mais fácil sob condições de processamento comparáveis.
Isto não elimina a necessidade de equipamento adequado. Parafusos, cilindros, materiais de ferramentas e controles de temperatura compatíveis com fluoropolímero continuam necessários.
O PFA de alto MFR é aplicável a insertos de válvulas em miniatura, pequenas conexões resistentes à corrosão, componentes de instrumentos complexos e alojamentos de células de amostra sem suporte de pressão.
Para ferramentas com múltiplas cavidades, os fabricantes devem avaliar o equilíbrio da cavidade, a formação da linha de solda, a rebarba e a variação dimensional durante a produção experimental.
Classes de extrusão de alta velocidade podem ser consideradas para camadas finas de isolamento em fios especializados e pequenos cabos coaxiais.
A referência fornecida identifica uma faixa MFR de 16–30 g/10 min para esta categoria de aplicação. A adequação da extrusão também depende da configuração da matriz, da velocidade da linha, da concentricidade e das condições de resfriamento.
| Item | Especificação de referência |
|---|---|
| Nome do produto | PFA de alto MFR |
| Marca | Zhongwang |
| Material | Fluoropolímero perfluoroalcóxi |
| Taxa de fluxo de fusão | 16–45 g/10 min (372°C/5 kg), dependendo do grau |
| Densidade | 2,12–2,17 g/cm³ |
| Ponto de fusão | 300–310°C |
| Resistência à tracção | ≥24 MPa, referência típica |
| Alongamento na ruptura | ≥250%, referência típica |
| Temperatura de serviço contínuo | -200°C a 260°C, dependendo da aplicação |
| Constante dielétrica em 1 MHz | 2.15, referência típica |
| Inflamabilidade | UL94 V-0 a 1,5 mm, referência específica da classe |
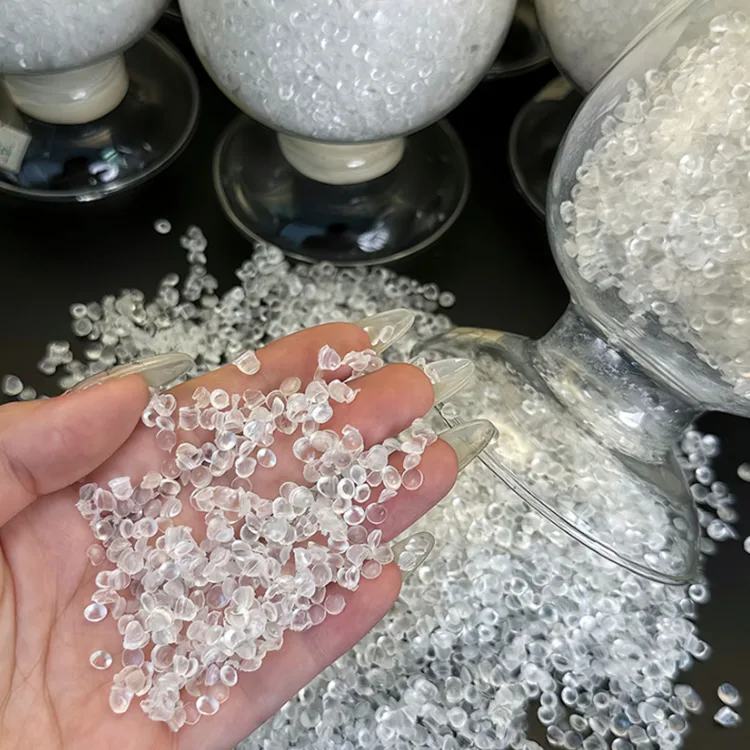
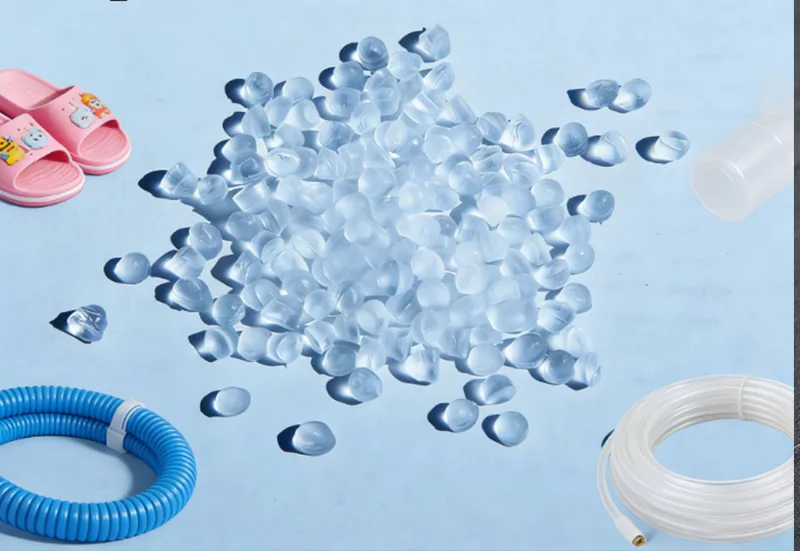
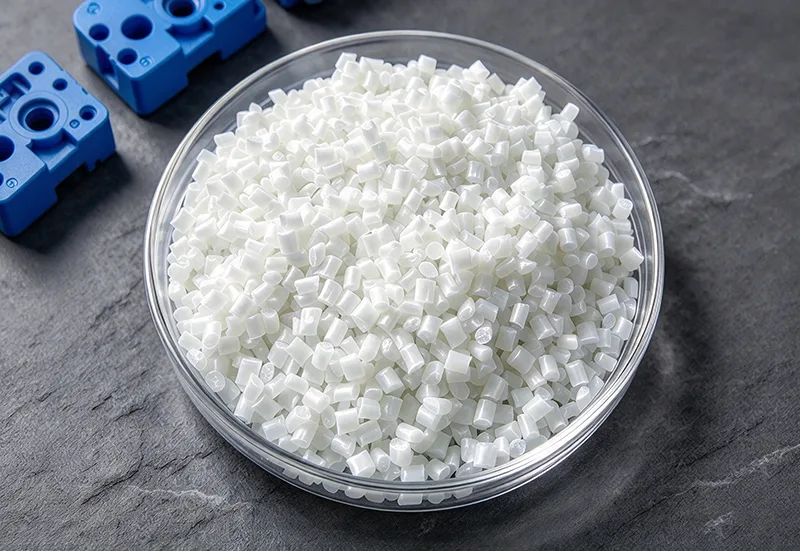
| Aparência | Pelotas translúcidas branco-marfim |
| Métodos de processamento | Moldagem por injeção, extrusão, moldagem por transferência |
| Embalagem | Saco interno PE de 25 kg e tambor de papel |
| Documentos Disponíveis | TDS, COA, SDS e relatórios de teste aplicáveis |
A referência técnica fornecida identifica temperaturas do barril de aproximadamente 335–375°C e temperaturas da matriz de 355–390°C. Estas são referências de processamento em vez de configurações fixas para cada máquina.
A exposição prolongada a temperaturas de processamento excessivas pode degradar os fluoropolímeros e gerar produtos de decomposição perigosos. As configurações do equipamento, o tempo de residência, a ventilação e os procedimentos de desligamento devem seguir o processamento do grau selecionado e a documentação de segurança.
A fluidez melhorada pode aumentar a probabilidade de flash quando a pressão de injeção, o ajuste do molde ou o design da comporta são inadequados. A resistência da linha de solda também deve ser avaliada onde múltiplas frentes de fusão se encontram.
Os fabricantes devem avaliar a velocidade de injeção, a pressão, o resfriamento e a geometria da cavidade em conjunto, em vez de aumentar a temperatura do material como único ajuste.
A resina de alto fluxo não deve ser selecionada automaticamente para conexões de pressão de parede espessa, revestimentos de tanques ou diafragmas sujeitos a cargas significativas de longo prazo.
Nessas aplicações, um material com menor MFR pode ser mais apropriado porque a resistência do fundido, o comportamento de fluência e a resistência à trinca por tensão tornam-se mais importantes do que o rápido preenchimento da cavidade.
Localizada na cidade de plásticos de Yuyao China, a Zhejiang Zhongwang International Trade Co., Ltd. coordena a aquisição de resina industrial por meio de canais estabelecidos de fornecimento de matéria-prima e logística.
Por considerarPFA de alto MFR, os detalhes de cotação mais úteis são o MFR alvo, método de processamento, espessura mínima da parede, configuração da cavidade, meio operacional e carga mecânica esperada.
Quando estiverem envolvidos componentes de alta pureza, os extraíveis de íons metálicos e a documentação técnica relevante deverão ser incluídos nos requisitos de compra. O processamento de amostras e testes de peças acabadas são recomendados antes da aprovação comercial.
Um maior fluxo de fusão pode ajudar o polímero fundido a preencher cavidades estreitas e seções finas. Sua adequação ainda depende da geometria do molde, da temperatura de processamento, da pressão de injeção e dos requisitos mecânicos da peça acabada.
Pode ser avaliado para conexões apropriadas, mas classes de alto fluxo são geralmente menos adequadas para componentes dominados por fluência de longo prazo ou carga de pressão substancial. Os requisitos de pressão e a resistência à fissuração por tensão devem ser verificados antes da seleção do material.
A rebarba pode resultar de pressão de injeção excessiva, temperatura inadequada, folga do molde ou projeto inadequado da porta e da cavidade. Um material de maior fluxo requer um ajuste cuidadoso destas condições de processamento.
As aplicações que envolvem fluidos de processo sensíveis podem exigir limites específicos para íons metálicos, extraíveis e outras impurezas. O grau de pureza apropriado deve ser escolhido de acordo com os requisitos reais de contato com o fluido.
Endereço
Edifício 1, China Plastics International Business Center, No. 285 Shunda West Road, cidade de Yuyao, cidade de Ningbo, província de Zhejiang, China
Tel
Se você tiver alguma dúvida sobre cotação ou cooperação, sinta-se à vontade para nos enviar um e-mail ou usar o seguinte formulário de consulta. Nosso representante de vendas entrará em contato com você dentro de 24 horas. Obrigado pelo seu interesse emnossos produtos.