Antes de especificar a resina de nylon PA6 para aquisição de produção, os engenheiros podem trabalhar com Zhongwang para comparar as propriedades moldadas a seco com as dimensões e desempenho mecânico esperados após a exposição ambiental. A poliamida 6 é um termoplástico de engenharia semicristalino produzido a partir de caprolactama e comumente usado para componentes moldados e extrudados.
O material contém grupos amida polares que contribuem para as suas características mecânicas e químicas, mas também o tornam higroscópico. A umidade absorvida pode aumentar a flexibilidade e a resistência ao impacto, ao mesmo tempo que reduz a rigidez e causa inchaço dimensional. Essas mudanças são importantes principalmente para abraçadeiras, caixas de engrenagens, componentes de encaixe rápido e montagens justas.
Sua tenacidade relativamente útil e características de processamento por fusão permitem que diferentes graus sejam selecionados para moldagem por injeção, extrusão e aplicações de engenharia modificada. Entretanto, um grau de injeção de alto fluxo e um grau de extrusão de alta viscosidade não são substitutos diretos.
Uma das considerações de design mais importantes com a resina de nylon PA6 é a diferença entre o material seco como moldado e o material condicionado pela umidade. A referência fornecida identifica o teor de umidade de equilíbrio em torno de 2–3% a 50% de umidade relativa, com a absorção real dependendo do grau e das condições ambientais.
Quando um componente de precisão absorve umidade, as alterações dimensionais podem afetar as folgas, a força de fixação ou o ajuste da montagem. As propriedades de tração e flexão no estado seco não devem ser usadas automaticamente para prever o desempenho após o condicionamento.
Um recurso de encaixe rápido deve dobrar durante a instalação sem fratura inaceitável e, em seguida, reter força de retenção suficiente. O condicionamento de umidade pode alterar tanto a rigidez quanto a ductilidade, portanto, os testes devem refletir o ambiente esperado de armazenamento e serviço do produto.
Engrenagens pequenas e componentes móveis exigem desempenho de desgaste adequado e folgas consistentes. Considere a umidade, a temperatura operacional, as superfícies de contato e a lubrificação, juntamente com as propriedades mecânicas da resina selecionada.
Quando os furos dos parafusos, as ranhuras de montagem ou as aberturas dos conectores tiverem tolerâncias estreitas, meça as peças moldadas representativas tanto após a produção como após o período de condicionamento ambiental especificado.
MFR de referência: 12–24 g/10 min a 235°C/2,16 kg. Esta categoria combina fluxo de processamento e propriedades mecânicas para abraçadeiras, fixadores, pequenas engrenagens, componentes de eletrodomésticos e peças moldadas em geral.
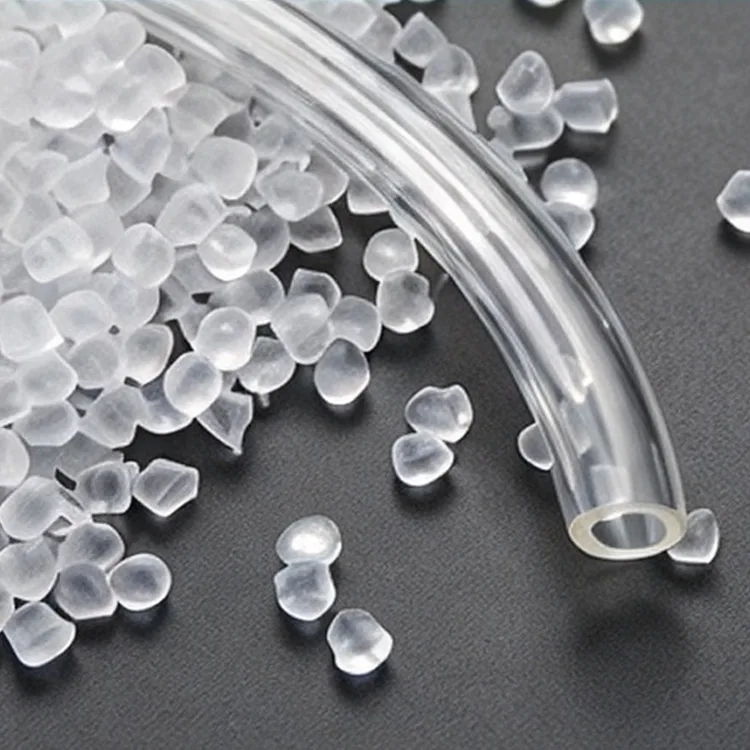
MFR de referência: 4–9 g/10 min nas mesmas condições. O maior peso molecular e a resistência à fusão tornam esses tipos relevantes para filmes, monofilamentos, tubos e artigos selecionados moldados por sopro.
As formulações modificadas com elastômeros são usadas onde o desempenho ao impacto, especialmente em baixas temperaturas, é um requisito mais importante do que a rigidez padrão. As aplicações incluem componentes de proteção automotiva e hardware exposto a choques.
As formulações selecionadas podem ter classificações UL94 V-2 ou V-0 sob condições de teste específicas. Os gabinetes elétricos e os componentes terminais devem corresponder à espessura de parede exigida e à classificação de chama documentada.
| Parâmetro | Dados de referência |
|---|---|
| Nome do produto | Resina de náilon PA6 |
| Marca | Zhongwang |
| Material | Poliamida 6 / Nylon 6 |
| Notas disponíveis | Injeção Geral / Extrusão de Alta Viscosidade / Super Endurecido / Retardador de Chama |
| Densidade | 1,12–1,15 g/cm³, notas não preenchidas |
| Ponto de fusão | 215–225°C |
| MFR | 4–24 g/10 min (235°C/2,16 kg), dependendo do grau |
| Resistência à tracção | 70–85 MPa, referência típica de moldagem a seco |
| Módulo Flexural | 2.600–3.200 MPa, referência típica de moldagem a seco |
| Impacto Izod entalhado a 23°C | 5–8 kJ/m², referência seca típica |
| Temperatura de deflexão térmica a 1,82 MPa | 55–70°C, referência típica |
| Encolhimento do Molde | 1,0–1,8%, notas não preenchidas |
| Umidade de equilíbrio a 50% UR | 2–3%, referência |
| Inflamabilidade UL94 | HB / V-2 / V-0, dependente da classe e da espessura |
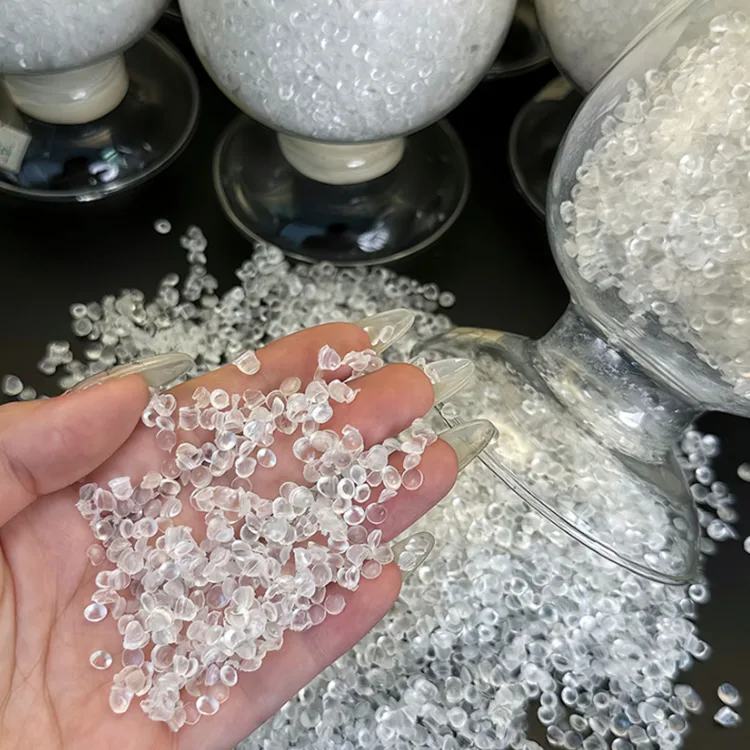
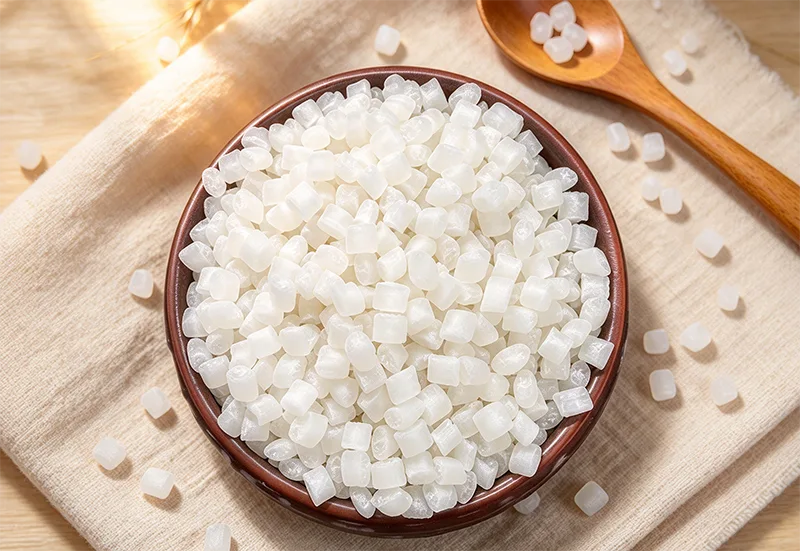
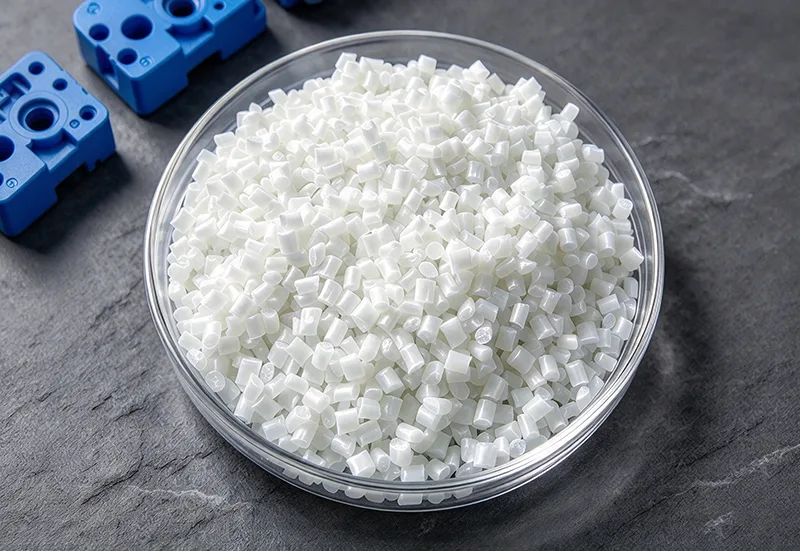
| Aparência | Pelotas naturais brancas ou pretas |
| Processamento | Moldagem por injeção / extrusão / moldagem por sopro aplicável |
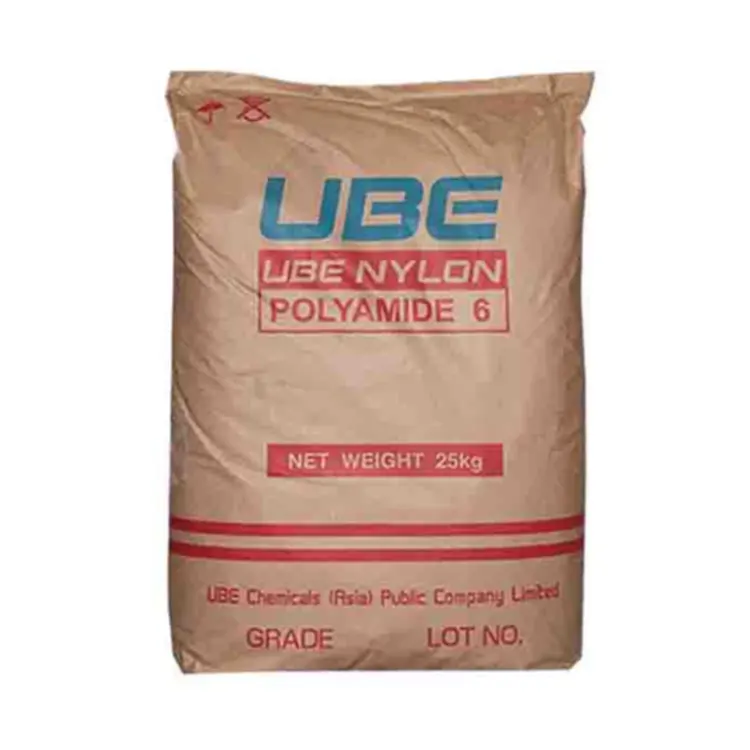
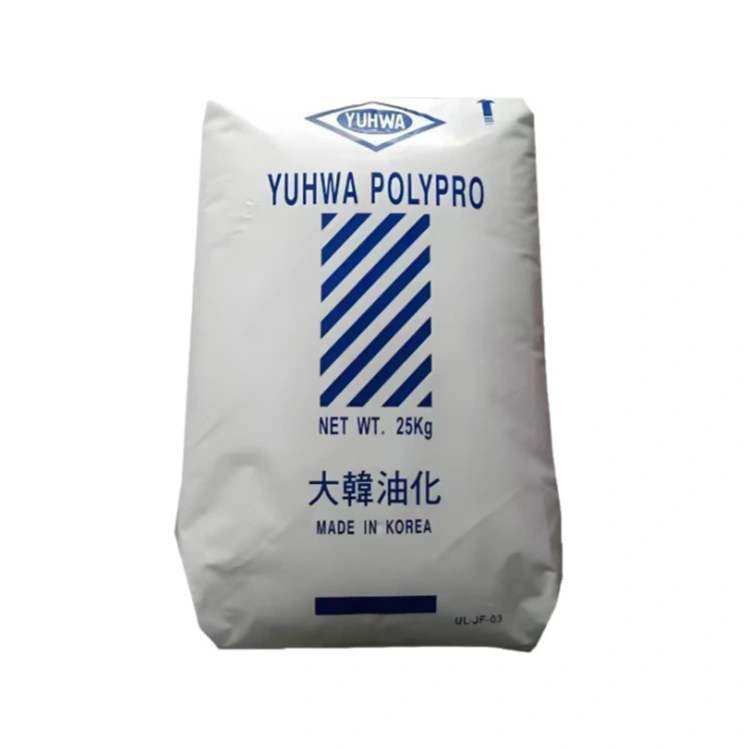
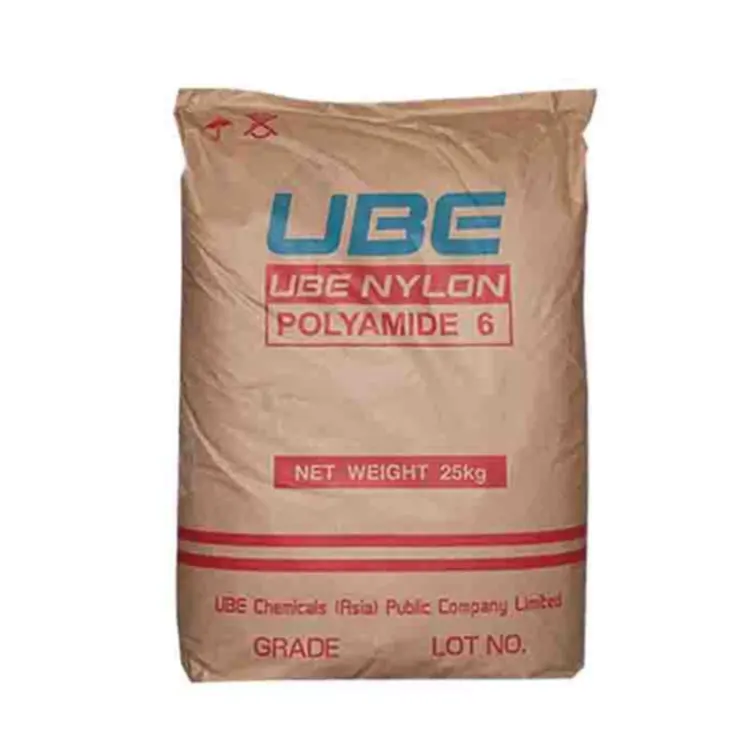
| Embalagem | Saco de tecido protegido contra umidade de 25 kg |
| Documentação | TDS, COA, SDS e relatórios mecânicos ou de teste de chama aplicáveis |
A recomendação de secagem de referência é de 80–85°C por 4–6 horas usando um secador dessecante, visando umidade igual ou inferior a 0,2%. Uma referência separada de secagem a vácuo de 105°C por 8–12 horas é fornecida para materiais expostos ao ar por longos períodos. A programação real deve seguir instruções específicas da classe e medição de umidade.
As temperaturas típicas do barril de material não preenchido são referenciadas entre 230 e 260°C. Calor excessivo, longo tempo de permanência ou secagem insuficiente podem produzir estrias, manchas prateadas, bolhas ou perda de propriedades mecânicas.
A temperatura do molde também influencia a cristalização e as dimensões. As configurações de teste devem considerar a espessura da peça e a rigidez necessária, em vez de adotar uma temperatura para todas as aplicações.
Localizada em Yuyao China Plastics City, Zhongwang coordena o fornecimento de náilon para compradores que usam moldagem por injeção e extrusão. Ao solicitar Resina de Nylon PA6, especifique o processo, MFR alvo, requisitos mecânicos ou de impacto, condições de umidade, dimensões críticas e quantidade anual.
Para montagens de precisão, a sequência de qualificação recomendada é moldar componentes de teste, medir dimensões secas, condicionar amostras ao ambiente pretendido e reavaliar o ajuste e a função. Os documentos COA e TDS específicos da categoria devem apoiar as especificações de compra.
A poliamida absorve a umidade atmosférica. A água atua como um plastificante no polímero, o que pode reduzir a rigidez e ao mesmo tempo aumentar certas medidas de tenacidade e flexibilidade.
Não sem avaliação. Os dois polímeros diferem no comportamento de fusão, propriedades térmicas, resposta à umidade e encolhimento. Os requisitos de ferramentas e componentes devem ser verificados antes da substituição.
A umidade excessiva do pellet é uma causa possível. A temperatura de processamento, a contaminação e outras condições de moldagem também devem ser revisadas.
Não deve ser tratado como um substituto direto. Seu menor fluxo de fusão e maior resistência de fusão são selecionados para aplicações orientadas para extrusão, e a adequação à injeção requer testes separados.
Classes adequadas podem ser consideradas quando a classificação documentada da chama, espessura da parede, propriedades elétricas e desempenho mecânico correspondem à aplicação.
Endereço
Edifício 1, China Plastics International Business Center, No. 285 Shunda West Road, cidade de Yuyao, cidade de Ningbo, província de Zhejiang, China
Tel
Se você tiver alguma dúvida sobre cotação ou cooperação, sinta-se à vontade para nos enviar um e-mail ou usar o seguinte formulário de consulta. Nosso representante de vendas entrará em contato com você dentro de 24 horas. Obrigado pelo seu interesse emnossos produtos.