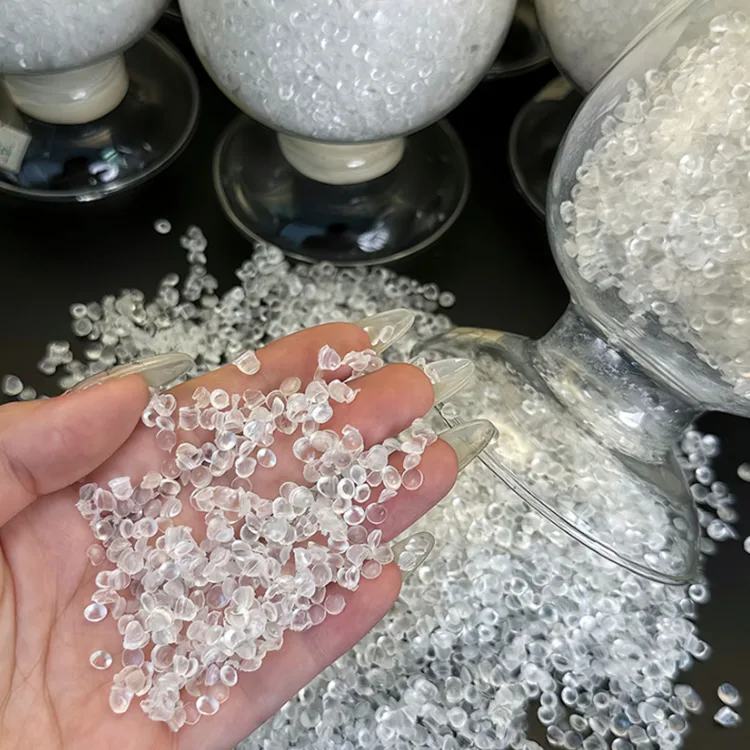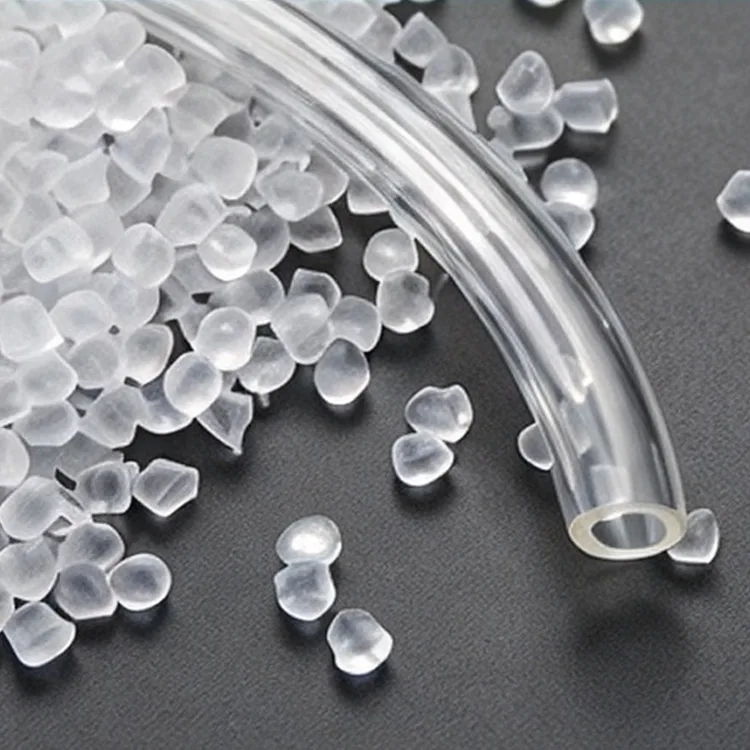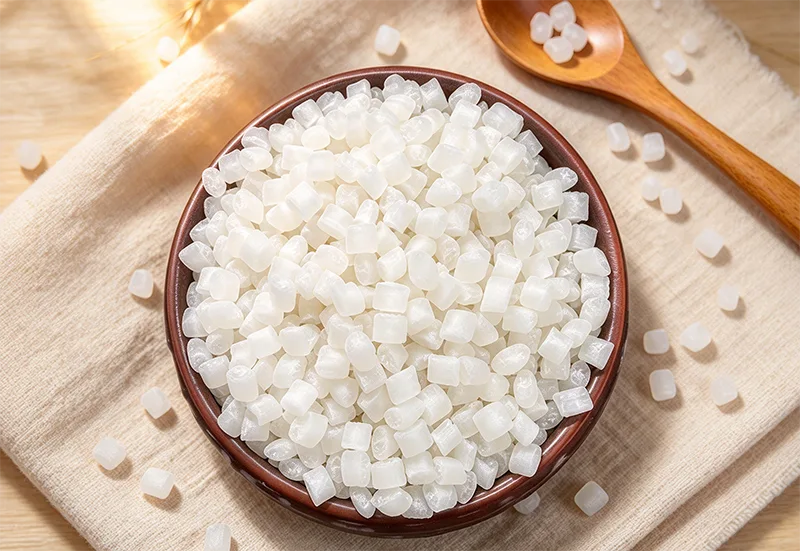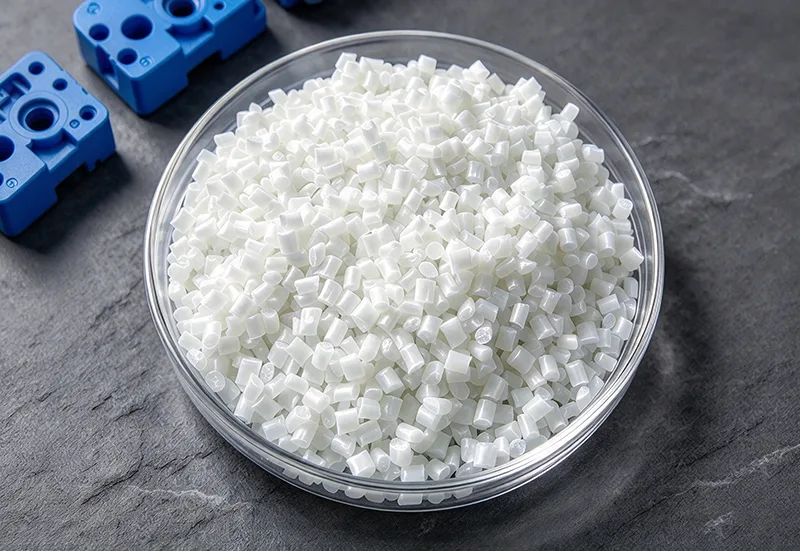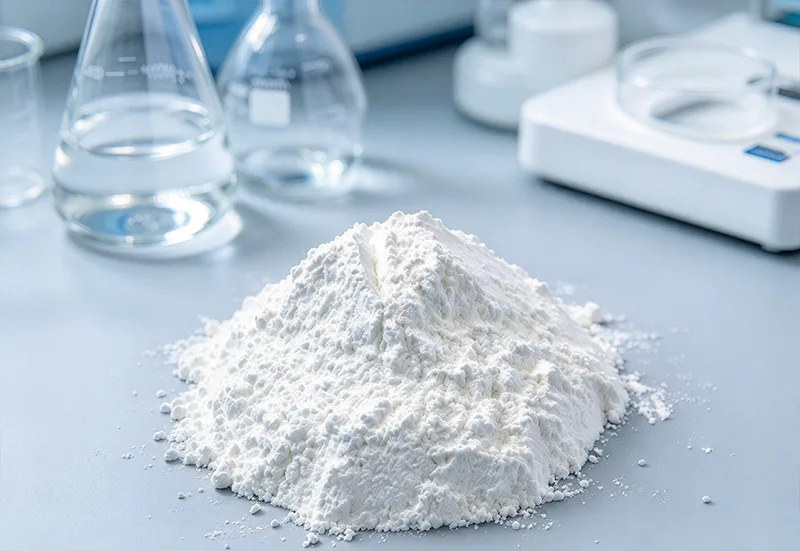
Zhongwang oferece resina de PTFE para suspensão para compradores industriais que produzem estoque sólido de PTFE e peças moldadas. Sua estrutura granular foi projetada para enchimento de pó, compactação e consolidação térmica, em vez de injeção convencional de fusão ou extrusão de pasta assistida por lubrificante.
Os fabricantes normalmente enchem um molde com o pó selecionado, formam uma pré-forma verde sob pressão controlada, sinterizam-na em temperatura elevada e depois resfriam-na em um cronograma adequado. Cada estágio afeta a densidade interna, a alteração dimensional e o risco de trincas.
A especificação de classe mais útil depende do equipamento de moldagem. Um pó de fluxo livre que é alimentado de forma consistente em uma prensa automatizada pode ter vantagens diferentes de uma classe mais fina usada para peças pequenas com qualidade de superfície exigente.
| Item | Especificação de referência |
|---|---|
| Nome do produto | Resina PTFE de suspensão |
| Marca | Zhongwang |
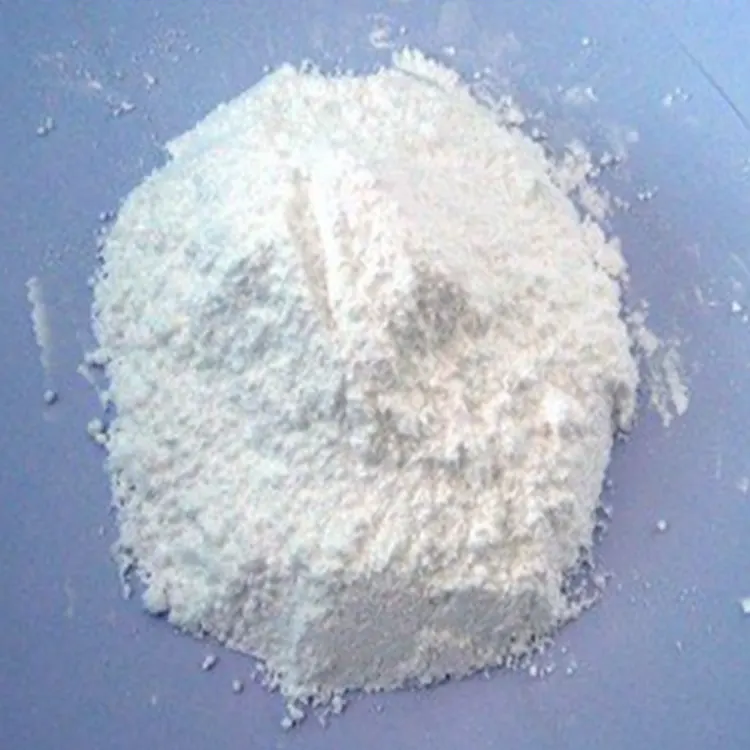
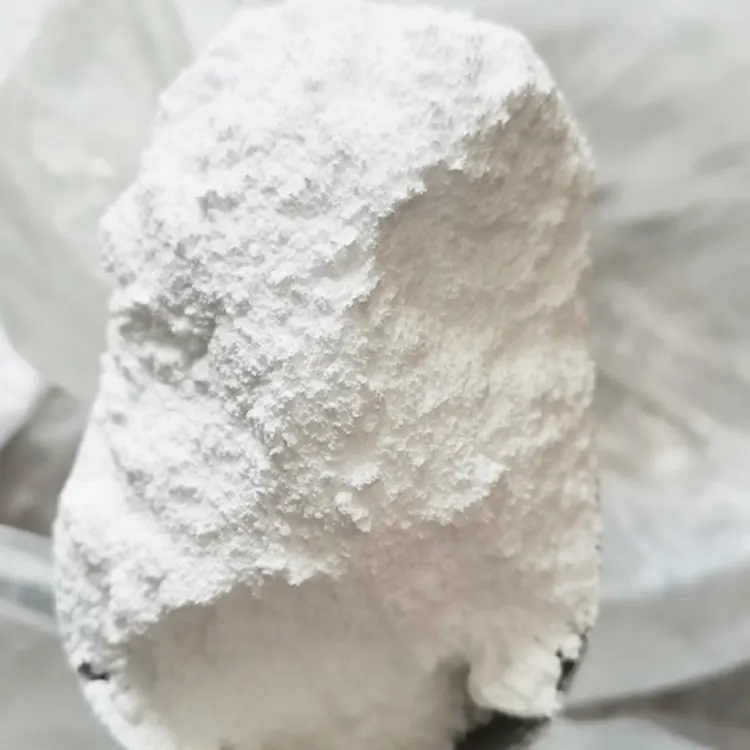
| Forma Física | Pó granulado branco |
| Tamanho de partícula | 15–900 μm em famílias de classes |
| Densidade aparente | 300–1.000 g/L, dependendo do grau |
| Ponto de fusão | 327±5°C |
| Gravidade Específica Padrão | 2.13–2.19 |
| Resistência à tracção | 22,5–36 MPa, referência típica |
| Alongamento na ruptura | 250–400%, referência típica |
| Umidade | ≤0,04% |
| Temperatura de serviço de referência | -200°C a 260°C |
| Método de formação | Compressão a frio ou prensagem isostática e depois sinterização |
| Embalagem | 20–25 kg em sacos duplos de PE e tambor de papel |
| Documentação | TDS, COA, SDS e documentos de teste aplicáveis |
Classes finas são relevantes na produção de pequenos componentes moldados, peças brutas finas ou peças que exigem uma superfície mais lisa após a sinterização e usinagem. A referência de qualidade fornecida lista partículas de 15–70 μm e uma faixa de densidade aparente de 300–500 g/L.
As classes médias atendem a hastes convencionais, chapas mais grossas, formatos de estoque e componentes de vedação. A referência fornece uma faixa de partículas de 70–260 μm. Os resultados dos testes devem estabelecer como o pó se compacta no tamanho de molde escolhido.
As opções granuladas de fluxo livre são projetadas para melhor entrega da tremonha e enchimento automático da prensa. A referência fornecida lista tamanhos de partículas de 200–900 μm e densidades aparentes de 600–1.000 g/L; os valores exatos dependem da nota.
Graus de alta limpeza podem ser considerados para componentes em suporte de semicondutores e equipamentos químicos de alta pureza. Os compradores precisam de critérios de impureza e extraíveis claramente definidos, e não apenas da descrição "alta pureza".
Para resina de PTFE em suspensão, a classificação correta do material é apenas o ponto de partida. A subcompactação pode deixar vazios; a pressão excessiva também pode contribuir para tensões residuais e defeitos. A pressão de pré-formação precisa se adequar à geometria do artigo, ao pó e ao equipamento.
Uma referência típica de sinterização é 360–380°C, seguida de resfriamento controlado. Tarugos grandes precisam de atenção especial aos gradientes de temperatura ao longo da seção. O aquecimento e o resfriamento muito rápidos podem causar defeitos internos, empenamentos ou rachaduras.
Revise a densidade moldada, a condição da superfície e a integridade da peça seccionada após um teste. Quando a peça for usinada em vedações ou componentes do sistema de pressão, verifique a consistência dimensional e os requisitos mecânicos da aplicação final.
Partículas deixadas em moldes, alimentadores ou ferramentas podem aparecer como marcas escuras no PTFE sinterizado. Mantenha as áreas de manuseio de pó limpas e use procedimentos de limpeza de equipamentos ao trocar de outros plásticos.
Pós finos não granulados podem não ser alimentados de maneira tão consistente em funis automáticos quanto os pós de fluxo livre. Investigue a densidade aparente e o comportamento da tremonha se os pesos moldados variarem entre os ciclos.
Revise a pressão de pré-formação, espessura da seção, uniformidade de temperatura e cronograma de resfriamento. Um teste de pó por si só não consegue isolar fissuras induzidas pelo processo.
Zhongwang coordena a aquisição de materiais através da rede de fornecimento de plásticos Yuyao. Para resina de PTFE em suspensão, compartilhe o tipo de prensa, tamanho desejado da peça bruta, preferência de tamanho de partícula, meta de densidade aparente, requisitos de enchimento e limites de limpeza.
A referência de embalagem fornecida é de 20–25 kg com sacos internos duplos de PE e um tambor externo de papel. O comprador deve validar um teste de produção e revisar TDS, COA e dados de testes mecânicos aplicáveis ao tipo escolhido antes da aprovação em massa.
Não é o material normal para extrusão de pasta. O pó fino de PTFE polimerizado por dispersão é usado para extrusão de pasta assistida por lubrificante.
Um grau granulado de fluxo livre é geralmente o ponto de partida mais relevante. Teste a alimentação da tremonha, o peso da carga e o comportamento da compactação na prensa real.
As possíveis causas incluem compactação insuficiente ou irregular e um perfil de sinterização inadequado. Tarugos grandes devem ser verificados quanto à integridade interna após a produção experimental.
Não. O material reciclado tem comportamento diferente e pode comprometer propriedades críticas da peça acabada. Seu uso requer avaliação técnica separada e não é recomendado para aplicações de vedação exigentes.
Endereço
Edifício 1, China Plastics International Business Center, No. 285 Shunda West Road, cidade de Yuyao, cidade de Ningbo, província de Zhejiang, China
Tel
Se você tiver alguma dúvida sobre cotação ou cooperação, sinta-se à vontade para nos enviar um e-mail ou usar o seguinte formulário de consulta. Nosso representante de vendas entrará em contato com você dentro de 24 horas. Obrigado pelo seu interesse emnossos produtos.