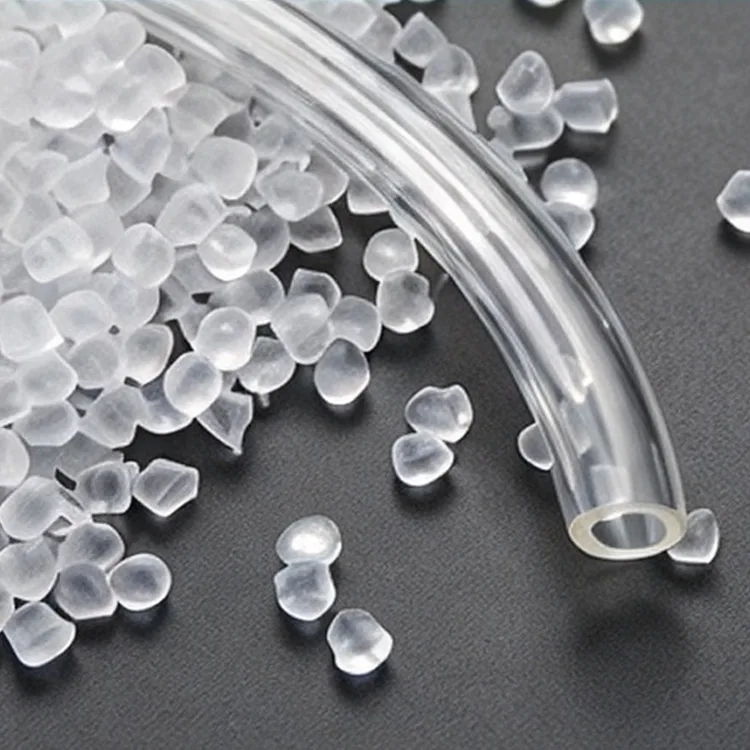
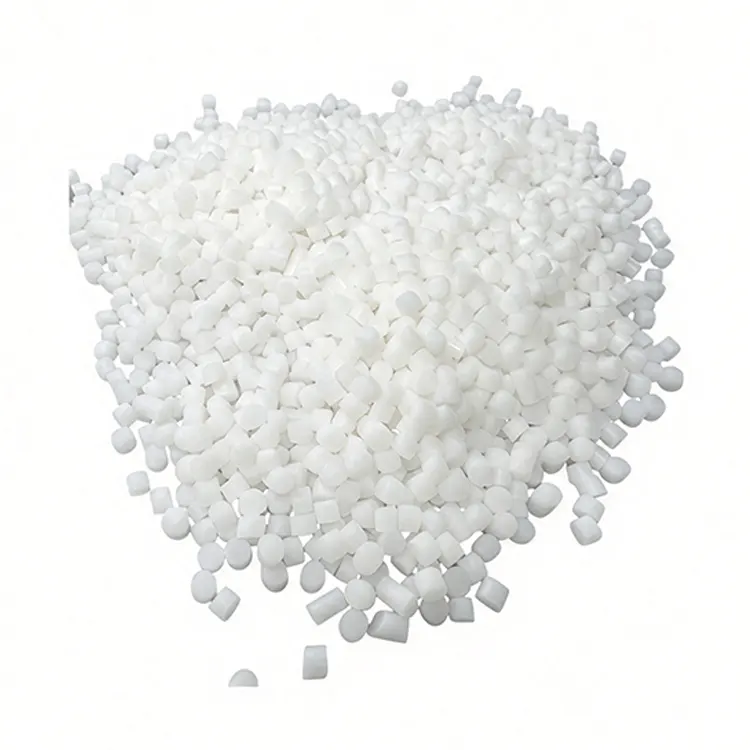
A estabilidade contínua da produção é a principal consideração quando Zhongwang ajuda os processadores B2B a selecionarPVC de grau de extrusãopara tubos, perfis, folhas ou tubulações.
A extrusão de PVC difere da moldagem por injeção baseada em lote porque o material deve se mover continuamente através do equipamento de processamento, mantendo a plastificação estável e a saída da matriz.
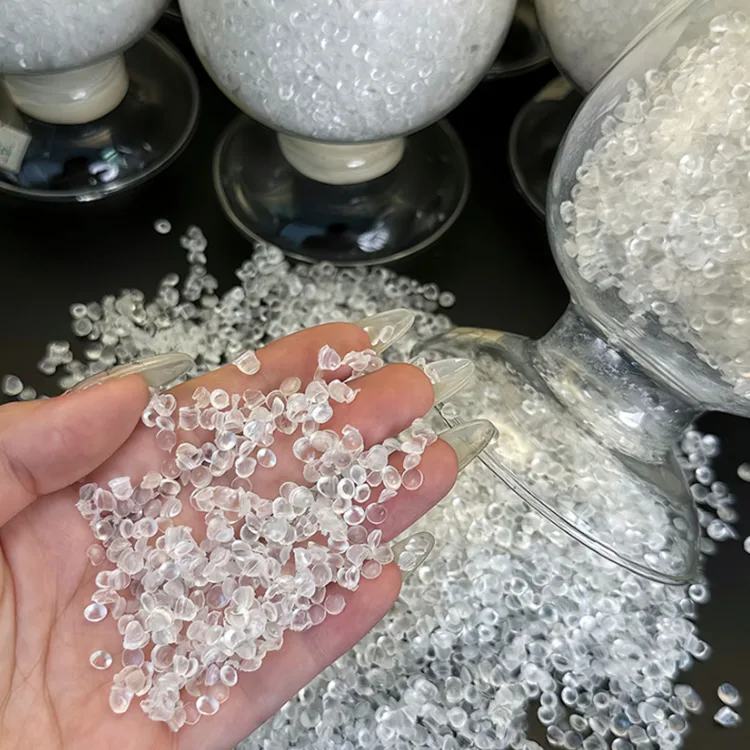
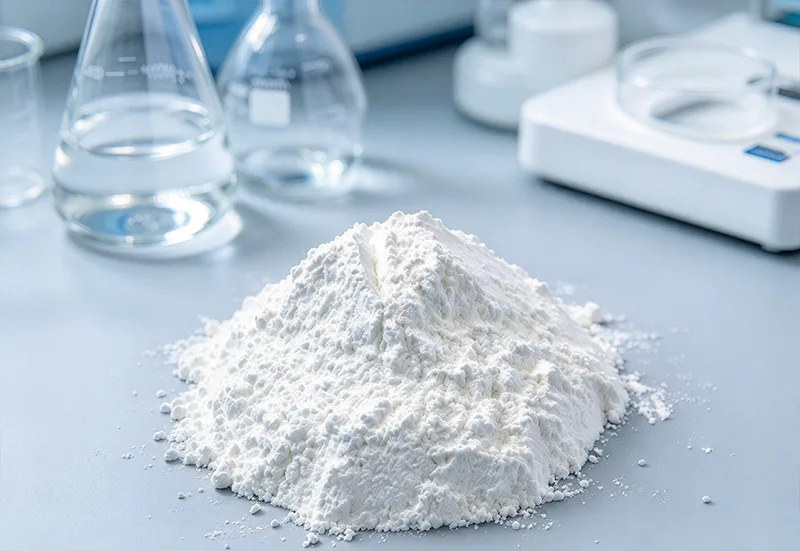
A resina é geralmente fornecida na forma de pó branco e composta de estabilizantes, lubrificantes, auxiliares de processamento, cargas, plastificantes ou outros aditivos adequados, de acordo com os requisitos do produto acabado.
Durante a extrusão, o material formulado é transportado, aquecido, plastificado e forçado através de uma matriz. Posteriormente, é resfriado e dimensionado para produzir a seção transversal necessária.
Neste processo, o grau e a formulação da resina trabalham juntos. Mesmo um polímero base adequado pode produzir resultados inaceitáveis se o seu comportamento de fusão não corresponder ao design do parafuso, ao perfil de temperatura ou ao sistema de lubrificação.
A extrusão de PVC exige que o material atinja um estado de fusão adequado durante sua passagem pelo barril.
A fusão insuficiente pode contribuir para propriedades mecânicas fracas ou aparência superficial ruim. A exposição térmica excessiva pode causar degradação e descoloração visível.
As condições de processamento apropriadas dependem das características da resina, da composição da formulação, da configuração da rosca, da capacidade do equipamento e do rendimento pretendido.
Os processadores devem, portanto, tratar a plastificação como uma variável de produção controlada, em vez de depender apenas da temperatura do barril.
O valor K é um dos indicadores técnicos utilizados para caracterizar a resina de PVC e está relacionado ao peso molecular.
Diferentes faixas de peso molecular podem influenciar o comportamento de fusão, o desempenho mecânico e a processabilidade.
O valor K exigido deve ser escolhido de acordo com a categoria do produto, formulação e equipamento de processamento. As informações do produto fornecidas não estabelecem uma faixa universal de valores K para cada aplicação de extrusão.
A lubrificação interna e externa influencia a forma como a formulação de PVC se move através da extrusora e interage com as superfícies de processamento.
Um equilíbrio de lubrificante inadequado pode afetar o tempo de fusão, o torque de processamento, a qualidade da superfície e a estabilidade da extrusão.
Os ajustes na formulação devem ser validados através de testes de produção reais, em vez de avaliados independentemente da resina.
O PVC requer estabilização térmica adequada durante o processamento.
A estabilização insuficiente ou o aquecimento excessivo podem resultar em descoloração e degradação, especialmente quando o material permanece no cilindro ou morre por mais tempo do que o pretendido.
As temperaturas de processamento e o tempo de residência devem ser controlados de acordo com o grau selecionado e a formulação completa.
Uma massa fundida estável não produz automaticamente um tubo ou perfil acabado com dimensões consistentes.
Após sair da matriz, o extrusado deve ser resfriado e controlado com equipamentos adequados à sua seção transversal.
A produção de tubos pode usar dimensionamento a vácuo e sistemas de resfriamento para estabelecer o diâmetro externo, a circularidade e a espessura da parede necessários.
A formulação do material, o resultado da extrusão, a velocidade de transporte, a temperatura de resfriamento e as condições de dimensionamento influenciam as dimensões acabadas.
Os requisitos mecânicos e relacionados à pressão devem ser avaliados de acordo com a aplicação real do tubo e os padrões relevantes do produto.
A extrusão de perfis envolve a manutenção de formas transversais complexas em comprimentos de produção contínuos.
Resfriamento irregular, saída instável ou condições inadequadas da matriz podem causar torção, variação dimensional ou defeitos superficiais.
Para perfis rígidos, os requisitos de formulação podem incluir rigidez, desempenho ao impacto, aparência e resistência às intempéries onde o uso externo é pretendido.
A produção de chapas requer atenção à distribuição do fundido, controle de espessura, resfriamento e acabamento superficial.
A formulação selecionada deve ser avaliada quanto à rigidez exigida pelo produto, às características mecânicas e ao ambiente operacional pretendido.
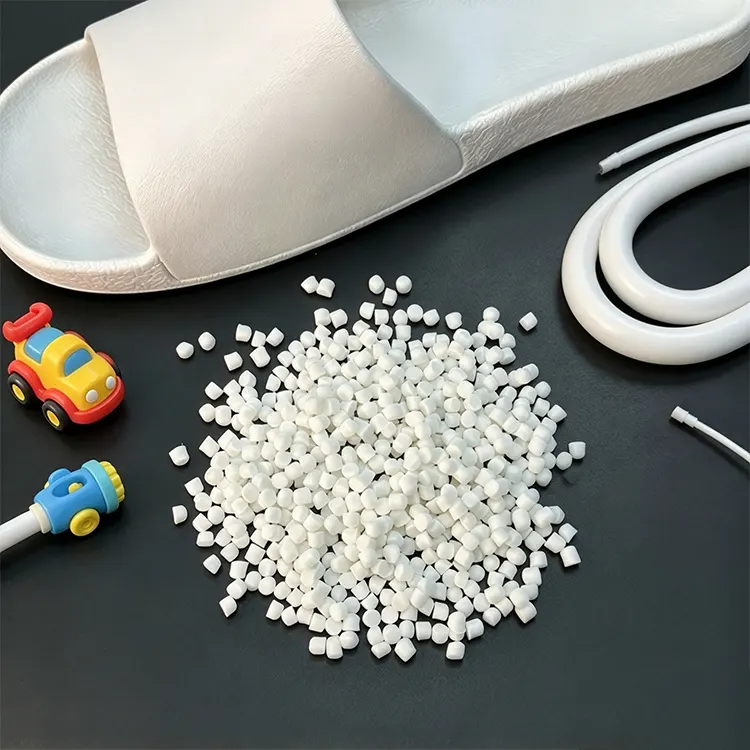
A extrusão de PVC flexível incorpora um sistema plastificante apropriado para obter a suavidade e o comportamento de flexão necessários.
A seleção do plastificante influencia a flexibilidade, o comportamento térmico e a compatibilidade com a aplicação pretendida.
O produto acabado deve ser testado quanto aos requisitos mecânicos, químicos e regulamentares relevantes.
| Item | Informações de referência |
|---|---|
| Nome do produto | PVC de grau de extrusão |
| Marca | Zhongwang |
| Polímero | Cloreto de Polivinila |
| Formulário de Materiais | Pó de resina branca |
| Método de processamento primário | Extrusão Contínua |
| Valor K | Dependente da nota |
| Densidade Aparente | Dependente da nota |
| Características de fusão | Dependente do grau e da formulação |
| Comportamento de processamento de fusão | Dependente do grau e da formulação |
| Dureza | Dependente da formulação |
| Propriedades Mecânicas | Dependente do grau e da formulação |
| Estabilidade Térmica | Dependente da formulação |
| Flexibilidade | Dependente da formulação |
| Cor do produto acabado | Dependente da formulação |
| Embalagem | Embalagem de resina padrão |
| Documentos Disponíveis | TDS, COA e especificações de produto aplicáveis |
Defeitos superficiais podem resultar de fusão inadequada, lubrificação excessiva ou insuficiente, instabilidade do fundido, contaminação da matriz ou temperaturas de processamento incorretas.
Antes de alterar a resina base, os processadores devem revisar a formulação do material, a condição da matriz, o perfil de temperatura e a estabilidade da linha.
Amarelecimento ou outras alterações inesperadas de cor podem indicar degradação térmica ou um problema no sistema estabilizador.
O tempo de residência do material, a temperatura do barril, a temperatura da matriz e a estabilidade da formulação devem ser investigados.
Mudanças na espessura do tubo ou tubulação podem estar associadas à saída de extrusão instável, centralização da matriz, velocidade de transporte ou condições de resfriamento.
O comportamento de processamento do material deve ser considerado em conjunto com os ajustes mecânicos na linha de produção.
O empenamento pode resultar de resfriamento irregular, dimensionamento inadequado, tensão interna ou variações na velocidade de extrusão.
Perfis acabados devem ser inspecionados após resfriamento e estabilização dimensional, e não apenas imediatamente após saírem da matriz.
A variação mecânica pode surgir de mudanças de teor, inconsistências de formulação, fusão insuficiente ou diferenças de processamento entre lotes de produção.
Manter especificações de materiais e registros de produção consistentes ajuda a identificar a causa de resultados inesperados.
| Fator | Extrusão de PVC Rígido | Extrusão de PVC flexível |
|---|---|---|
| Produtos Típicos | Tubos, perfis de janelas, chapas rígidas, componentes de construção | Tubulação flexível, mangas protetoras, tiras de vedação, coberturas de cabos |
| Uso de plastificante | Limitado ou nenhum, dependendo da formulação | Sistema plastificante selecionado |
| Foco primário na propriedade | Rigidez, comportamento de impacto, estabilidade dimensional | Flexibilidade, comportamento à flexão, propriedades mecânicas específicas da aplicação |
| Considerações de processamento | Fusão, geometria do perfil, resfriamento, dimensionamento | Plastificação, estabilidade de extrusão, suavidade, resfriamento |
opera na Yuyao China Plastics City, um importante local de comércio de matérias-primas plásticas apoiado por recursos regionais de armazenamento e logística.
ParaPVC de grau de extrusãoNa aquisição, os compradores devem fornecer a categoria do produto, o grau de resina preferido ou valor K, a configuração do parafuso, os requisitos de formulação rígida ou flexível, a produção da linha e as especificações do produto acabado.
Quando uma linha de extrusão existente apresenta problemas, detalhes como comportamento de fusão, defeitos superficiais, variação dimensional e condições de processamento podem ajudar a orientar as discussões sobre materiais.
O grau selecionado deverá ser confirmado através de sua ficha técnica e certificado de análise, seguido de testes de aplicação antes da produção comercial.
O PVC de grau de extrusão é selecionado para formação contínua através de uma matriz, enquanto o PVC de grau de injeção é usado em formulações adequadas para preencher cavidades de moldes individuais. As características de processamento e os requisitos de aditivos devem corresponder ao método pretendido.
O valor K está relacionado ao peso molecular do PVC e pode influenciar a processabilidade e o comportamento mecânico. O valor adequado depende do produto acabado, formulação e equipamento de extrusão.
Uma resina base pode ser considerada em diferentes formulações, mas o grau requerido e o sistema de aditivos devem ser avaliados para cada aplicação. Produtos flexíveis normalmente requerem plastificantes apropriados, enquanto produtos rígidos têm diferentes requisitos de formulação e desempenho.
As causas potenciais incluem fusão deficiente, lubrificação inadequada, contaminação da matriz, instabilidade do fundido e temperaturas de processamento incorretas. O diagnóstico deve considerar tanto a formulação do material quanto o equipamento de extrusão.
Não. As dimensões finais também dependem do projeto da matriz, do resultado da extrusão, do resfriamento, do dimensionamento, da velocidade de transporte e do comportamento físico da formulação completa.
Os compradores devem fornecer o produto extrudado pretendido, valor K preferido ou classe existente, configuração do equipamento, requisitos de formulação, dimensões alvo, volume de produção e quaisquer requisitos mecânicos ou regulatórios específicos.
Endereço
Edifício 1, China Plastics International Business Center, No. 285 Shunda West Road, cidade de Yuyao, cidade de Ningbo, província de Zhejiang, China
Tel
Se você tiver alguma dúvida sobre cotação ou cooperação, sinta-se à vontade para nos enviar um e-mail ou usar o seguinte formulário de consulta. Nosso representante de vendas entrará em contato com você dentro de 24 horas. Obrigado pelo seu interesse emnossos produtos.