A seleção de PVC de grau de injeção para um novo componente moldado envolve mais do que identificar um polímero adequado, e Zhongwang trabalha com compradores B2B para combinar as especificações da resina com seu processo de moldagem por injeção.
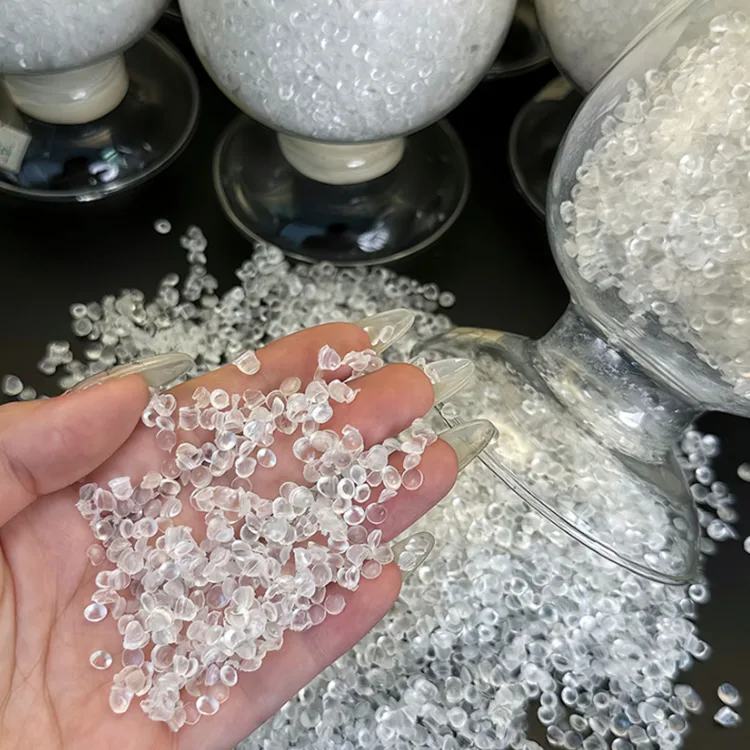
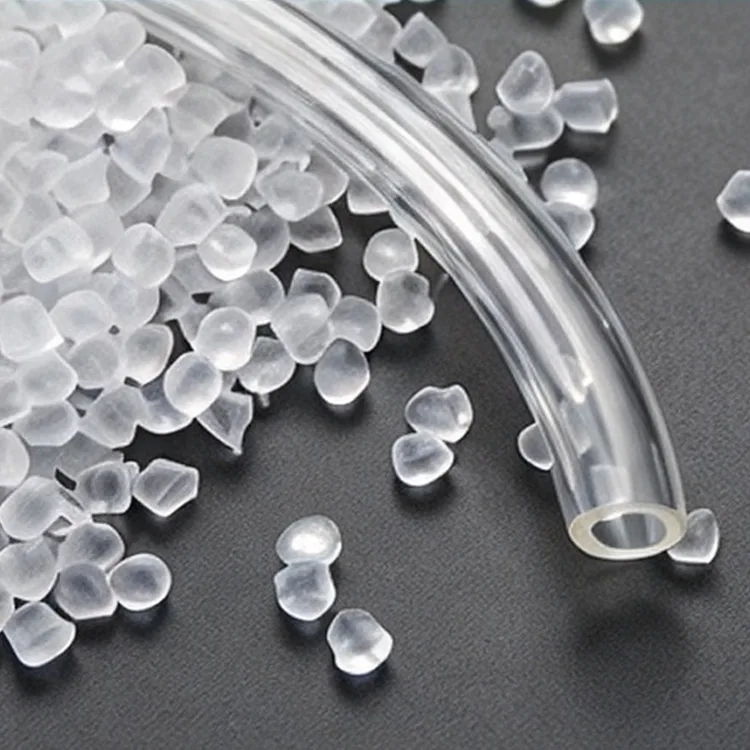
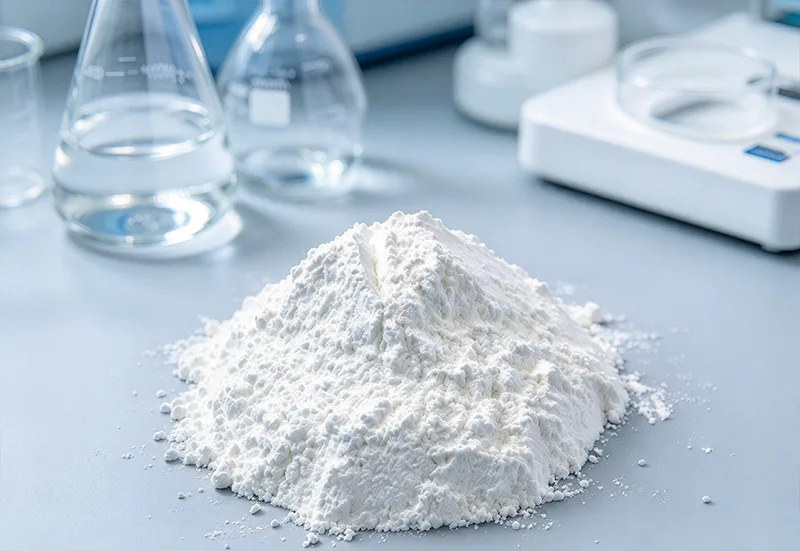
O cloreto de polivinila é geralmente fornecido como um pó de resina branca antes da composição. Estabilizantes, lubrificantes, auxiliares de processamento, modificadores de impacto e plastificantes podem ser incorporados de acordo com os requisitos do produto acabado.
Durante a moldagem por injeção, o material formulado deve plastificar, mover-se através do sistema de canal e porta, preencher a cavidade do molde e esfriar até obter a forma desejada.
O PVC cria um desafio específico de processamento porque a exposição térmica excessiva pode causar degradação. Ao mesmo tempo, a plastificação insuficiente ou o comportamento de fluxo inadequado podem impedir o preenchimento adequado da cavidade.
Uma formulação bem-sucedida, portanto, equilibra o processamento por fusão, a estabilidade térmica, o desempenho mecânico e as dimensões da peça acabada.
| Item | Especificação de referência |
|---|---|
| Nome do produto | PVC de grau de injeção |
| Marca | Zhongwang |
| Polímero | Cloreto de polivinila (PVC) |
| Formulário de Materiais | Pó de resina branca |
| Método de processamento | Moldagem por injeção |
| Valor K | Dependente da nota |
| Densidade Aparente | Dependente da nota |
| Comportamento de fusão e derretimento | Dependente do grau e da formulação |
| Dureza | Dependente da formulação |
| Desempenho de impacto | Dependente da formulação |
| Propriedades Mecânicas | Dependente do grau e da formulação |
| Estabilidade Térmica | Dependente do grau e da formulação |
| Cor | Pó de resina branca; a cor final depende da formulação |
| Embalagem | Embalagem de resina padrão |
| Documentos Disponíveis | TDS, COA e documentação de grau aplicável |
A moldagem por injeção exige que o material fundido se mova através de um caminho de fluxo definido dentro de um ciclo relativamente curto. Seções finas, portas estreitas, mudanças bruscas de espessura e características internas complicadas podem aumentar a dificuldade de obter o preenchimento completo.
Uma formulação com fluxo insuficiente pode produzir tiros curtos ou detalhes mal formados. Aumentar a temperatura para melhorar o enchimento pode criar riscos adicionais se estender a exposição térmica do material além de uma faixa de processamento adequada.
Em vez de confiar apenas no ajuste de temperatura, os fabricantes devem avaliar em conjunto as características da resina, a viscosidade do composto, o design da comporta, as condições de injeção e a temperatura do molde.
A localização da porta afeta como o material entra na cavidade e onde as frentes de fluxo separadas se encontram. A má colocação da comporta pode levar a um enchimento incompleto, linhas de solda visíveis ou fraquezas mecânicas localizadas.
Para acessórios e alojamentos moldados, a comporta deve ser avaliada em relação à espessura da parede do componente, requisitos estruturais e especificações de aparência.
O tempo de residência excessivo no cano ou bico pode expor o PVC a calor desnecessário. A degradação do material pode resultar em descoloração, defeitos superficiais ou deterioração das propriedades da peça acabada.
O sistema de estabilização térmica, o perfil de temperatura do equipamento, o tamanho da injeção e o ciclo de produção devem corresponder à formulação selecionada.
Uma vez preenchida a cavidade, as condições de resfriamento e empacotamento influenciam as dimensões e a aparência superficial da peça moldada.
A espessura irregular da parede e o resfriamento inadequado podem contribuir para marcas de afundamento, distorção ou inconsistência dimensional. A seleção da resina e o projeto do molde devem, portanto, ser avaliados como parte do mesmo processo de produção.
As formulações de PVC rígido podem ser avaliadas para conexões de tubos, componentes relacionados a válvulas, caixas elétricas e conectores industriais.
Essas aplicações podem priorizar rigidez, resistência ao impacto, consistência dimensional e compatibilidade química.
Os requisitos mecânicos devem ser confirmados de acordo com a geometria da conexão acabada, as condições de instalação e o ambiente de serviço pretendido.
As formulações flexíveis são relevantes para tampas moldadas, peças de proteção, conectores flexíveis e outros componentes que requerem deformação controlada.
A seleção do plastificante influencia significativamente a maciez, flexibilidade e outras propriedades do produto acabado.
Para produtos expostos ao calor, produtos químicos ou movimentos repetidos, o composto completo deve ser avaliado em vez de assumir que as formulações de PVC flexível têm desempenho idêntico.
Componentes moldados com superfícies visíveis requerem atenção à consistência da cor, brilho, aparência da linha de solda e defeitos superficiais.
Essas características são influenciadas pela formulação, fusão do material, acabamento do molde, temperatura de processamento e condições de resfriamento.
Injeções curtas podem resultar de fluxo de fusão insuficiente, condições de injeção inadequadas, comprimento de fluxo excessivo ou comportas e canais mal projetados.
Antes de alterar os graus de resina, os processadores devem revisar a formulação do composto e as condições reais de enchimento do molde.
A descoloração inesperada pode estar associada à exposição térmica excessiva, estabilização inadequada, estagnação do material ou condições de processamento inadequadas.
As temperaturas do barril e do bico, o tempo de residência e a condição do equipamento de moldagem devem ser investigados.
As linhas de solda se formam quando frentes de fusão separadas se encontram dentro do molde. Sua aparência e significado mecânico dependem do comportamento do fluxo, do projeto da cavidade, das condições de processamento e dos requisitos de serviço do componente.
A distorção pode resultar de resfriamento irregular, geometria da peça, condições de empacotamento e diferenças no encolhimento do material.
A formulação selecionada deve ser testada utilizando o molde de produção pretendido, onde as tolerâncias dimensionais são importantes.
opera na cidade de Yuyao China Plastics, apoiando a aquisição de resina de PVC por meio de canais de fornecedores estabelecidos e recursos logísticos regionais.
Para consultas sobre PVC de grau de injeção, os compradores devem fornecer o tipo de produto moldado, especificação de resina existente ou valor K, equipamento de processamento, espessura da parede, dureza necessária, requisitos de impacto e quantidade esperada do pedido.
Desenhos, problemas de moldagem existentes ou especificações de amostras podem ajudar a identificar as características do material que precisam ser avaliadas.
A resina e o composto selecionados devem ser validados através de documentação técnica e testes de moldagem representativos antes da produção em volume.
O PVC requer estabilização térmica e plastificação controladas. A exposição térmica excessiva pode causar degradação, enquanto a fusão ou fluxo insuficiente pode levar à moldagem incompleta e peças defeituosas.
Formulações adequadas de PVC rígido podem ser avaliadas para acessórios moldados por injeção. Os componentes acabados devem atender aos requisitos mecânicos, dimensionais, químicos e relacionados à pressão aplicáveis.
As possíveis causas incluem fluxo de composto inadequado, comportas restritas, comprimento de fluxo excessivo, pressão de injeção insuficiente ou condições de processamento desfavoráveis. Tanto o material quanto o molde devem ser avaliados.
O pó de PVC normalmente requer uma formulação e um processo de composição apropriados. Os estabilizadores, lubrificantes, modificadores e outros ingredientes necessários dependem do produto moldado pretendido.
Os compradores devem considerar as dimensões da cavidade, o layout da porta e do corredor, a espessura da parede, os requisitos mecânicos, o acabamento superficial e o comportamento de processamento da formulação completa de PVC.
Endereço
Edifício 1, China Plastics International Business Center, No. 285 Shunda West Road, cidade de Yuyao, cidade de Ningbo, província de Zhejiang, China
Tel
Se você tiver alguma dúvida sobre cotação ou cooperação, sinta-se à vontade para nos enviar um e-mail ou usar o seguinte formulário de consulta. Nosso representante de vendas entrará em contato com você dentro de 24 horas. Obrigado pelo seu interesse emnossos produtos.